
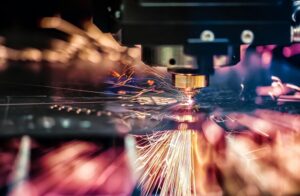
Перейдите на использование лазерных технологий для соединений, если стремитесь к повышению точности и снижению теплового воздействия на материалы. Эта методика зарекомендовала себя благодаря высокой скорости обработки и возможности работы с тонкими и сложными деталями. Оборудование позволяет выполнять соединения с минимальными деформациями и значительным уровнем контроля над процессом.
При выборе данного способа работы обратите внимание на несколько ключевых параметров: мощность лазера, тип используемого материала и геометрические характеристики соединяемых элементов. Указанные факторы определяют качество и прочность соединений.
| Параметры | Рекомендации |
|---|---|
| Мощность лазера | Оптимизируйте выбор в зависимости от толщины обрабатываемых деталей. Для материалов до 5 мм достаточно 1000 Вт. |
| Материалы | Алюминий и нержавеющая сталь – идеальные кандидаты для лазерного соединения. |
| Технологические параметры | Используйте автоматическую подачу для повышения скорости и уменьшения риска ошибок. |
Некоторые недостатки, такие как высокая стоимость оборудования, компенсируются за счет долговечности и точности работы, что делает эти технологии привлекательными для разнообразных отраслей, включая автомобилестроение и авиастроение. Обратите внимание на дальнейший рост автоматизации процессов, который также способствует улучшению качества и снижению производственных затрат.
Точность и качество соединения при использовании лазерной технологии
Искусственные источники света обеспечивают наилучшее соединение материалов, достигая точности до 0,1 мм. Подбор мощностей и скоростей позволяет контролировать процесс склеивания, минимизируя термическое воздействие на близлежащие участки.
Параметры, влияющие на качество соединения

- Мощность лазера: влияет на ширину шва и глубину провара.
- Скорость сварки: определяет уровень перегрева и качество металла.
- Угол наклона луча: способствует улучшению сплавления.
- Геометрия деталей: влияет на тип требуемого соединения.
Снижение длины шва до 5 см в условиях автоматизации позволяет повысить прочность соединений. Такой подход необходим для сложных конструкций, где требуется исключительная точность.
Преимущества высокой точности

- Сокращение отходов материалов.
- Устойчивость к коррозии и механическим повреждениям.
- Устранение необходимости в дополнительной обработке шва.
Использование источников света позволяет создавать соединения с минимальной шириной шва, что важно для эстетики конечного изделия. Это обеспечивается благодаря концентрированной энергии, что препятствует образованию трещин и дефектов.
Анализ показал, что применение современных технологий позволяет достигать коэффициента прочности соединений выше 95%. Внедрение таких методов в производство требует тщательной настройки оборудования, что обуславливает необходимость квалифицированного персонала. Результат оправдывает усилия, так как конечные изделия имеют улучшенные характеристики и срок службы.
Скорость соединительного процесса и её влияние на производительность
Для увеличения производительности на этапах соединения металлов рекомендуется поддерживать скорость процесса на уровне около 5-10 метров в минуту. Это позволяет значительно сократить время, необходимое для выполнения операций. Высокая скорость снижает время простоя оборудования и обеспечивает более короткий цикл производства. Добавление автоматизации может дополнительно ускорить процесс, минимизируя вмешательство человека и повышая стабильность операций.
Преимущества высокой скорости
Среди основных преимуществ высокой скорости соединительных работ выделяются:
- Увеличение пропускной способности линии;
- Снижение затрат на рабочую силу;
- Уменьшение термического влияния на материалы;
- Более высокое качество шва за счёт контроля температуры.
Эти факторы способствуют повышению конкурентоспособности предприятия, позволяя быстрее реагировать на потребности рынка и снижая издержки на единицу продукции.
Минимизация термического воздействия на материалы
Чтобы сократить тепловое воздействие на металлы, используйте точный контроль параметров процесса. Оптимизация мощности инициатора и скорости перемещения значительно снижает тепловой поток, минимизируя деформацию.
Установление правильного фокуса луча является критически важным. Чем меньше площадь воздействия, тем ниже температура в зоне соединения. В стандартных условиях рекомендуется использовать фокусировку на толщину материала.
Обратите внимание на выбор среды для поддержания процесса. Использование защитных газов может снизить температуру в зонах термического воздействия, создавая оптимальные условия для соединения.
| Параметр | Рекомендуемая настройка |
|---|---|
| Мощность | 20-40% от максимальной |
| Скорость перемещения | 150-300 мм/мин |
| Фокусировка | На толщину материала |
Использование предварительного нагрева помогает уменьшить температурный шок. Это особенно полезно для материалов с большой толщиной, позволяя достичь более равномерного распределения температуры.
Оптимизация системы охлаждения также играет важную роль. Применение внешних охладительных систем или активного воздуха может помочь в быстрой затяжке сварного шва и снизить возможность термического повреждения. Лучше всего использовать водяное охлаждение для толстых элементов.
Контроль атмосферных условий вокруг процесса также критичен. Снижение влажности и поддержание стабильной температуры окружающей среды может значительно повысить качество соединения, минимизируя влияние внешних факторов.
Регулярные тесты материалов на термоиндикаторы помогут точно оценить уровень воздействия. Это позволяет настроить оборудование и параметры с высокой точностью для конкретных условий работы.
Использование подходящих материалов с низким коэффициентом теплового расширения также поможет в минимизации термического воздействия. Например, сплавы на основе никеля и кобальта показывают отличные результаты в соединениях, требующих уменьшения деформации.
Снижение затрат на материалы и рабочую силу
Оптимизация затрат на ресурсы достигается за счет высокого уровня автоматизации процессов. Инвестиции в системы с ЧПУ сокращают количество ошибок и отходов до 5%, что позволяет экономить на материалах. Важно внедрить контроль качества на каждом этапе, чтобы минимизировать использование бракованных заготовок, что также снижает расходы.
Сравнение затрат на рабочую силу
| Метод | Средняя зарплата рабочей силы | Время на операцию |
|---|---|---|
| Традиционный метод | 50,000 ₽/мес | 120 часов |
| Современные технологии | 35,000 ₽/мес | 80 часов |
Повышение рентабельности
Снижение трудозатрат на 30% увеличивает производительность и прибыльность операций. Использование высокотехнологичных методов позволяет сократить время на обучение сотрудников, что в свою очередь освобождает ресурсы для других задач. Компании фиксируют экономию до 25% на общих затратах, что стимулирует дальнейшие инвестиции в новые технологии.
Гибкость лазерной обработки в различных отраслях
Точечная обработка металлов и соединение компонентов с высокой степенью точности становятся возможными благодаря адаптивным возможностям современных технологий. Это позволяет легко использовать их в таких отраслях, как автомобилестроение, авиастроение, медицина и энергетика. К примеру, в автомобильной индустрии данная методика используется для соединения различных элементов кузова без необходимости последующей обработки швов.
Области применения
Список ключевых отраслей, где применяются современные технологии соединения:
- Автомобильная промышленность
- Авиастроение
- Медицинское оборудование
- Энергетический сектор
- Микроэлектроника
Каждая из этих отраслей требует специфических условий, что делает технологии соединения универсальным инструментом. Например, в медицинских устройствах это позволяет создать высокосложные компоненты, такие как протезы и имплантаты, которые требуют повышенной точности и надежности соединений.
Преимущества гибкости
Фексибельность данных технологий заключается в их способности адаптироваться к различным материалам и толщине, что расширяет выбор свариваемых изделий. Такие операции возможны с использованием различных сплавов, что увеличивает объемы производства и снижает затраты на оборудование и материалы. Способность точно управлять тепловыми параметрами соединения позволяет минимизировать тепловые воздействия, что особенно ценно в сложных технологических процессах.
Вопрос-ответ:
Какие основные преимущества лазерной сварки в производстве?
Лазерная сварка имеет несколько ключевых преимуществ. Во-первых, это высокая точность и качество соединений, что позволяет минимизировать дефекты и увеличивает прочность сварного шва. Во-вторых, этот метод требует меньше тепла, что снижает риск термических повреждений материала. В-третьих, лазерная сварка подходит для работы с различными типами материалов, включая металл, пластик и стекло. Она также значительно ускоряет производственные процессы благодаря высокой скорости сварки. Наконец, минимальные затраты на подготовку деталей перед сваркой являются еще одним плюсом нового метода.
Каковы ограничения и недостатки лазерной сварки по сравнению с другими методами сварки?
Несмотря на многочисленные преимущества, лазерная сварка имеет и свои ограничения. Во-первых, высокие первоначальные инвестиции в оборудование могут стать препятствием для небольших производств. Также, процесс требует наличия квалифицированных специалистов для работы с лазерными установками и контроля качества. Кроме того, для некоторых толстых материалов лазерная сварка может быть менее эффективной по сравнению с традиционными методами, такими как MIG или TIG сварка. Наконец, для некоторых приложений необходим дополнительный контроль за качеством шва и возможность проведения неразрушающего контроля, что может добавить сложности в технологический процесс.


Отправить комментарий